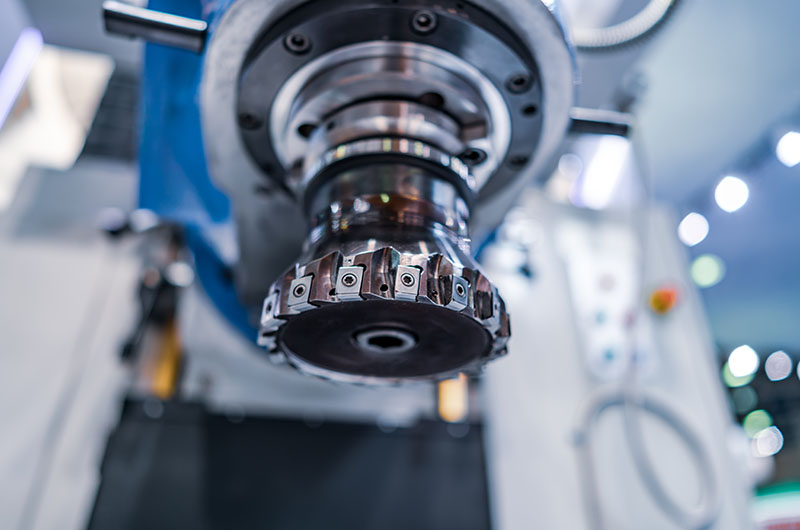
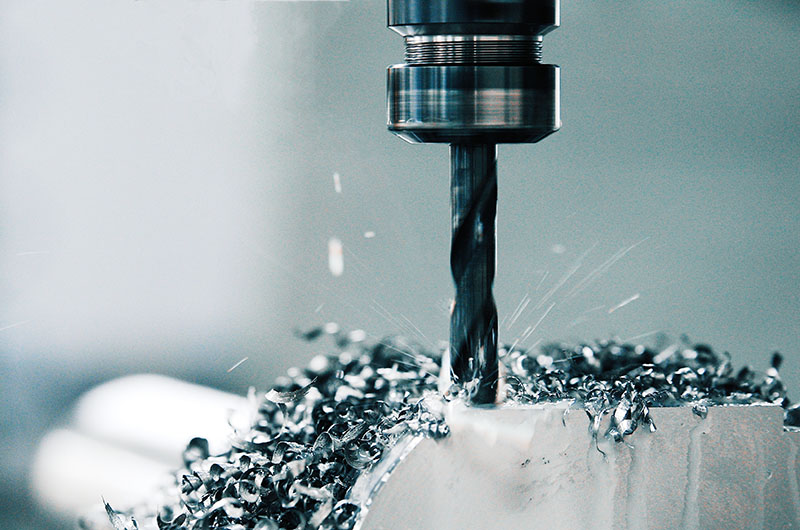
走进机加工车间,没有喧嚣浮躁的鼓吹,只有机床稳定运转的低鸣,铁屑伴着冷却液缓缓落下,在地面卷成银灰色的螺旋。这里是精密零件诞生的地方,也是一群匠人,用刀具与刻度,兑现品质承诺的阵地。
我们扎根精密机加工领域,深耕汽车传动零部件制造,对内渐开线花键、轴类、齿轮类零件有着成熟的加工经验。一张参数表,便是一份沉甸甸的标准:定心方式、齿数、压力角、分度圆直径、齿厚、跨棒距、径向跳动…… 每一项数字都不是纸上符号,而是加工、检测全过程必须守住的红线。就像我们常做的渐开线花键,30° 压力角、6 级公差,从坯料装夹、数控铣削,到热处理、后序精加工,再到用量棒复测跨棒距,层层把关,把公差控制在微米区间,保证零件和配对件顺畅啮合、长久稳定运转。
车间里,是一支跨越代际的队伍,从 70 后深耕数十年的老师傅,到 80、90 后熟悉数控编程的骨干,再到 00 后好学上进的青年技工,形成了阶梯式的传承梯队。老师傅懂材料、懂变形、懂工艺取舍,遇到热处理变形、薄壁件振刀、花键齿形偏差这类棘手难题,一眼就能找到症结;年轻一代熟练驾驭 CNC 加工中心、精密检测仪,把图纸参数转化为精准的刀路程序。师带徒,传的不只是调机、对刀的手法,更是 “差一丝都不行” 的底线意识。新老互补,经验和数字化工具相融,让复杂订单、定制试样、批量稳定交付都有了底气。
制造的底气,藏在规范的流程里。原料入库先核查材质证明,首件必须全尺寸检测确认;生产过程定时巡检,跟踪尺寸变化;成品阶段,花键齿厚、跳动、表面粗糙度逐项核验,对照图纸参数表逐项记录,不合格品坚决不流入下一环节。我们明白,汽车零部件承载着整车运行的安全,一个花键齿面的误差,会直接影响传动平稳性,容不得半点侥幸。不追求盲目赶工,不靠透支人力换进度,而是依靠成熟工艺、稳定工装、标准化检验,实现有序生产、按期交付。
很多客户拿到图纸,担心异形结构、高精度花键、难加工材料难以落地。我们依托车间加工能力,同步提供工艺优化建议:怎么安排工序减少装夹误差,如何选择刀具控制齿面质量,热处理后怎么修正变形,配合检测方案,给客户从图纸到成品的一站式落地支持。所有产品都坚持同一套检验标准,图纸上标注的每一个公差、每一处粗糙度要求,都落到实物之上。
时代在变,机床在不断升级,但是机加工人的初心始终没变。机床可以更新换代,程序可以反复优化,但对精度的敬畏、对交付的诚信、对工艺的钻研,是不变的底色。铁屑起落之间,一齿一线皆用心;方寸公差之内,一厘一毫守标准。
我们始终相信,好的机加工,不是简单把材料切削成型,而是把严谨、专注融入每一道工序,用稳定可靠的精密零件,为装备制造、汽车产业筑牢根基。以匠心守精度,以品质赢信任,在精密制造的道路上踏实前行。